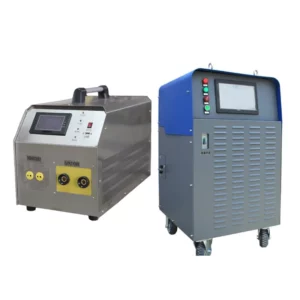
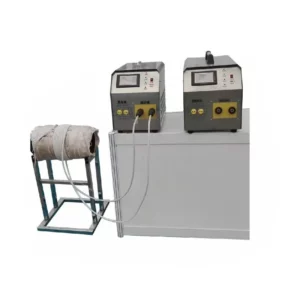
Cosa hè u preriscaldamentu à induzione?
A saldatura di cumpunenti impurtanti, l'acciaio in lega, è e parti spessi necessitanu preriscaldamentu induzione prima di saldatura. U prucessu di i mezi di scaldà tutta a parte di saldatura o parte di a zona di saldatura prima di saldatura hè chjamatu preriscaldamentu. U prucessu di scaldà tutta a parte di saldatura o a parte di l'area di saldatura prima di saldatura hè chjamatu prucessu di preriscaldamentu d'induzione.
Per acciai cù alta forza di saldatura è tendenza à indurimentu, materiali cù una conductività termale soprattuttu bona, è pezzi di saldatura cù grossi grossi, è quandu a temperatura ambientale intornu à a zona di saldatura hè troppu bassu, hè spessu necessariu di fà u prucessu di preriscaldamentu di induzione di parti di saldatura prima. saldatura. U scopu principale di u preriscaldamentu d'induzione hè di riduce a velocità di rinfrescante di l'articulazione saldata. U preriscaldamentu induttivu ùn solu pò riduce a freccia di rinfrescante, ma ancu ùn affetta micca u tempu di residenza à temperature elevate, chì hè ideale. Dunque, quandu si salda u ramu cù una tendenza à indurimentu, a principale misura tecnologica di a macchina di preriscaldamentu à induzione hè di riduce a velocità di rinfrescante è a tendenza à l'indurimentu invece di aumentà l'energia di u filu.
Quandu a saldatura multilayer è multipass hè realizata nantu à a saldatura, a temperatura più bassa di a saldatura frontale hè chjamata temperatura interlayer quandu a saldatura finisce. Per i materiali chì necessitanu saldatura di preriscaldamentu à induzione, quandu a saldatura multistrati hè necessaria, a temperatura di l'interlayer deve esse uguale o ligeramente superiore à a temperatura di preriscaldamentu d'induzione. Se a temperatura di l'interlayer hè più bassu di a temperatura di preriscaldamentu d'induzione, deve esse preriscaldata di novu.
Perchè aduprà Preriscaldamentu Induzione?
- U preriscaldamentu à induzione pò rallentà a velocità di rinfrescante dopu a saldatura. Hè benefiziu per scappà di l'idrogenu diffuso in u metalu di saldatura è per evitari cracks indotti da l'idrogenu. À u listessu tempu, riduce ancu u sigillu di saldatura è u livellu di indurimentu di a zona affettata da u calore, a resistenza di crack joint saldati hè migliurata.
- U preriscaldamentu à induzione pò riduce u stress di saldatura. A diferenza di temperatura (cunnisciutu ancu cum'è gradiente di temperatura) trà i saldatori in l'area di saldatura pò esse ridutta da un preriscaldamentu d'induzione uniformemente locale o tutale. In questu modu, da una banda, u stress di saldatura hè ridutta, da l'altra banda, a rata di tensione di saldatura hè ridutta, chì hè benefica per evità i cracks di saldatura.
- Induction preheating pò riduce u gradu di restrizzioni di strutture saldate, hè soprattuttu evidenti per riduce a limitazione di l'articulazione Angle. Cù l'aumentu di a temperatura di preriscaldamentu di induzione, l'incidenza di crack diminuisce.
Temperature di preriscaldamentu di induzione è temperatura di interlayer (Nota: quandu a saldatura multi-layer è multi-pass hè realizata nantu à a saldatura, a temperatura più bassa di a saldatura frontale hè chjamata temperatura interlayer quandu a post-saldatura hè saldata. Per i materiali chì necessitanu saldatura di preriscaldamentu à induzione , Quandu a saldatura multilayer hè necessariu, a temperatura interlayer deve esse uguale o ligeramente più altu ch'è a temperatura di preriscaldamentu d'induzione.Se a temperatura di l'interlayer hè più bassu di a temperatura di preriscaldamentu d'induzione, deve esse preriscaldata à induzione.
Inoltre, l'uniformità di a temperatura di preriscaldamentu d'induzione in a direzzione di u spessore di a piastra d'acciaio è in l'area di saldatura hà un effettu impurtante per riduce u stress di saldatura. A larghezza di preriscaldamentu di induzione lucale deve esse determinata secondu a custrizzione di u saldatore, generalmente trè volte u gruixu di u muru intornu à a zona di saldatura, è micca menu di 150-200 mm. Se u preriscaldamentu d'induzione ùn hè micca uniforme, ùn solu ùn riduce micca u stress di saldatura, ma aumenta u stress di saldatura.
Cumu truvà a Soluzione di Preriscaldamentu Induzione Adatta?
Quandu si sceglie l' attrezzatura di preriscaldamentu à induzione adatta , si cunsideranu principalmente i seguenti aspetti:
- A forma è a dimensione di u travagliu riscaldatu .: U travagliu grande, materiale di barra, materiale solidu, deve esse sceltu u putere parente, l'equipaggiu di riscaldamentu à induzione à bassa frequenza; Se u pezzu di travagliu hè chjucu, pipa, piastra, ingranaggi, etc., l'equipaggiu di preriscaldamentu d'induzione cù bassa putenza relativa è alta frequenza deve esse sceltu.
- A prufundità è l'area per esse riscaldata: Profundità di riscaldamentu prufonda, grande area, riscaldamentu generale, deve sceglie un grande putenza, un equipamentu di riscaldamentu à induzione à bassa frequenza; Profundità di riscaldamentu pocu, zona chjuca, riscaldamentu lucale, selezzione di putenza relativamente chjuca, equipamentu di preriscaldamentu à induzione d'alta frequenza.
- A velocità di riscaldamentu necessaria: Se a velocità di riscaldamentu hè veloce, deve esse sceltu l'equipaggiu di riscaldamentu à induzione cù una putenza relativamente grande è una frequenza relativamente alta.
- U tempu di travagliu cuntinuu di l'equipaggiu: U tempu di travagliu cuntinuu hè longu, selezziunate relativamente un equipamentu di preriscaldamentu d'induzione di putenza ligeramente più grande.
- Distanza trà a testa di riscaldamentu à induzione è a macchina d'induzione: a cunnessione longa, ancu l'usu di una cunnessione di cable raffreddata à acqua, deve esse una macchina di preriscaldamentu d'induzione di putenza relativamente grande.
Chì ghjè l'Applicazione di a Macchina di Preriscaldamentu Induzione?
In questi anni, cum'è a tecnulugia cambia continuamente, a macchina di preriscaldamentu à induzione hè largamente aduprata in tutti i tipi d'industrie. Nurmalmente include i seguenti campi di preriscaldamentu à induzione.
- Preriscaldamentu à induzione: preriscaldamentu à induzione per a saldatura, preriscaldamentu per u rivestimentu, preriscaldamentu per l'assemblea, preriscaldamentu à induzione per u muffa, preriscaldamentu à induzione per u ponte di nave.
- Trattamentu termicu per induzione post-saldatura: Trattamentu termicu post-saldatura di vasi à pressione, caldaia, rotulu, valvola, pipa è altre parti metalliche.
- Riscaldamentu à induzione mediu è insulazione: Pipeline di petroliu crudu, preriscaldamentu di induzione di pipeline d'acqua, riscaldamentu di pipeline di gas reattivu, essiccazione di legnu, asciugatura di metalli, etc.
L' equipaggiu di preriscaldamentu à induzione hè adupratu in petrolchimica, oleodotti è gasdotti, aerospaziale, custruzzione navale, acciaio, caldaie, custruzzione navale, vasi à pressione, strutture di telaio in acciaio, ferrovia, ponte, custruzzione di mine, fabricazione di automobili, energia nucleare, industria mineraria, ecc.
Tags:Riscaldatore raffreddatu à l'aria, riscaldatore d'induzione di raffreddamento di aria, riscaldamentu induzione aria, sistema di riscaldamentu induzione d'aria raffreddata, macchina à induzione di rinfrescante d'aria, rinfrescante di l'aire PWHT, Sistema di induzione raffreddatu à l'aria, Stufe à Aria Elettriche, vendita, Brasatura à alta frequenza, Saldatura ad Alta Frequenza, induction brazing, induction heating, induction heating, induction heating machine, calezzione di pipeline induzione, Macchina di Trattamentu Calore Induzione Post Weld, induction pre-i preminenza, sistema di preinizzione di induczione, Soldazione di induczione, macchina di saldatura à induzione, KETCHAN, KETCHAN Electronic, Manifatturi, sistema di calefuzione di pipeline, Trattamentu Termicu Post Saldatu, Macchina di Trattamentu Termu Post Weld, saldatura induzione precalentata, precheat welding, prezzu, PWHT, Suppliers, Zhengzhou KETCHAN, Zhengzhou KETCHAN Electronic
- Pudete vede Zhengzhou KETCHAN electronic Co.,ltd Youtube sala video per più. Grazie.
Cunuscenza cunnessa

Riscaldamentu à induzione elettromagnetica per stampi
U riscaldamentu per induzione di stampi hè una tecnica largamente usata in l'injection di plastica è a furmazione di metalli. Implica l'usu di campi elettromagnetici per generà calore direttamente in a superficia di u muffa,

Rimozione termica è installazione di ingranaggi è fusti
U riscaldamentu elettromagneticu hè ideale per assemblà o separà pezzi strettamente assemblati cum'è ingranaggi è alberi. Permette un riscaldamentu precisu è miratu, chì minimizza i danni à e zone circustanti.

Bolt Thermal-installazione è Nut Thermal-eliminazione cù Riscaldamentu Induction
Teoria basica: espansione termica è cuntrazione di i fasteners Principiu di travagliu: U riscaldamentu à induzione hè un prucessu chì usa l'induzione elettromagnetica per generà calore in un materiale conduttivu, cum'è un bullone.

Preservazione di u Calore di Cilindru di Pipeline Grande dopu a Saldatura
A preservazione di u calore, o trattamentu termale post-saldatura (PWHT), hè cruciale per i grandi cilindri di pipeline dopu a saldatura. Stu prucessu implica un riscaldamentu è un rinfrescante cuntrullati per allevà i stress residuali, riduce a durezza è migliurà
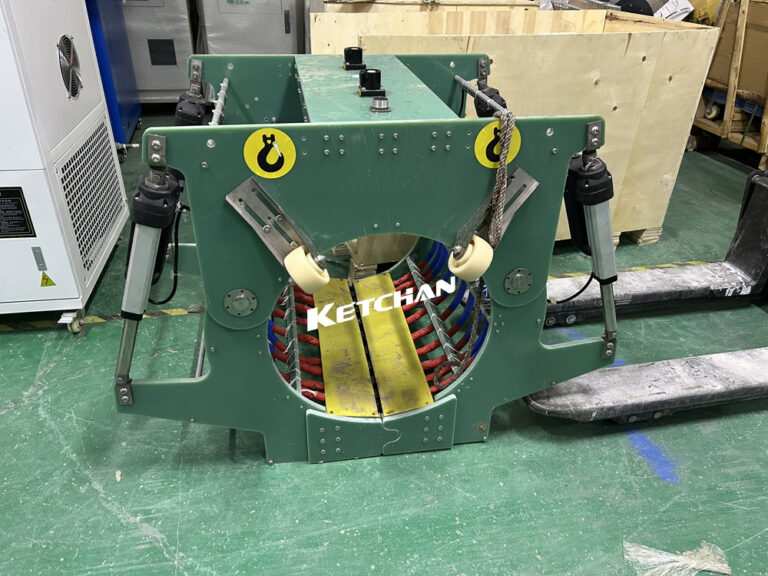
Bobine di riscaldamentu à induzione apribili per u trattamentu termicu di pre-saldatura è post-saldatura di tubazioni
Perchè hè necessariu u trattamentu termicu post-saldatura (PWHT) per a saldatura di oleodotti è gasdotti? U trattamentu termicu post-saldatura (PWHT) hè essenziale in a saldatura di oleodotti è gasdotti per i seguenti motivi:

Preriscaldamentu à induzione elettromagnetica di i fusti di turbine eoliche
Preriscaldamentu d'induzione elettromagnetica di l'arbureti di turbine eoliche 2 U preriscaldamentu di induzione elettromagnetica hè una tecnica per riscaldare l'arbureti è l'ingranaggi di turbine eoliche prima di più trasfurmazioni o assemblee. Stu metudu usa elettromagneticu

Installazione è rimozione di muturi è rotori
U riscaldamentu à induzione hè un metudu assai efficace per a stallazione è a rimozione di muturi è rotori. Preriscaldamentu di l'installazione: U mutore o rotore hè preriscaldatu cù un riscaldatore à induzione, pruvucannu

Calcinazione di i rifiuti industriali periculosi per riscaldamentu à induzione
Quali rifiuti industriali periculosi ponu esse trattati da a calcinazione per induzione ? A calcinazione di riscaldamentu à induzione pò trattà una varietà di rifiuti industriali periculosi, cumprese: Fanghi di metalli: Rifiuti generati da a finitura di metalli.

Riscaldamentu à Induzione Assemblea Calda di Testa di l'Arbu
L'assemblea calda di riscaldamentu à induzione di teste di l'arbre hè un prucessu induve un riscaldatore d'induzione hè utilizatu per preriscaldà a testa di l'arburu prima di l'assemblea. Stu metudu assicura una fitta stretta è
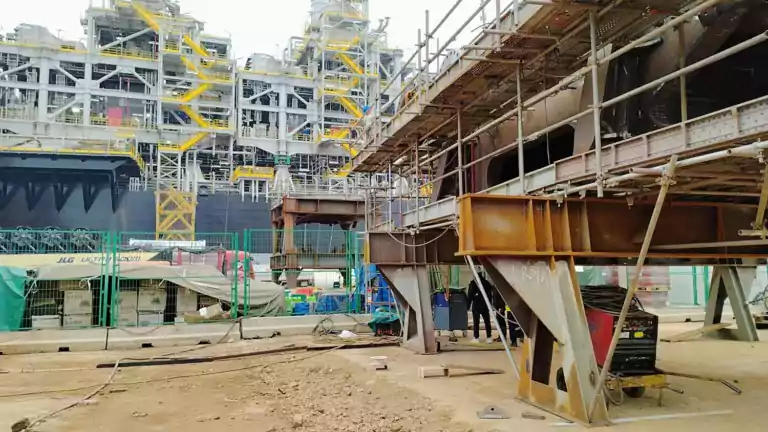
Trattamentu Calore Post-Saldatura (PWHT) di Strutture d'Acciaio
Chì ghjè ? U trattamentu termale post-saldatura (PWHT) di e strutture d'acciaio hè un prucessu chì implica à riscaldamentu di i giunti saldati à una certa temperatura è a mantene per un tempu determinatu. U
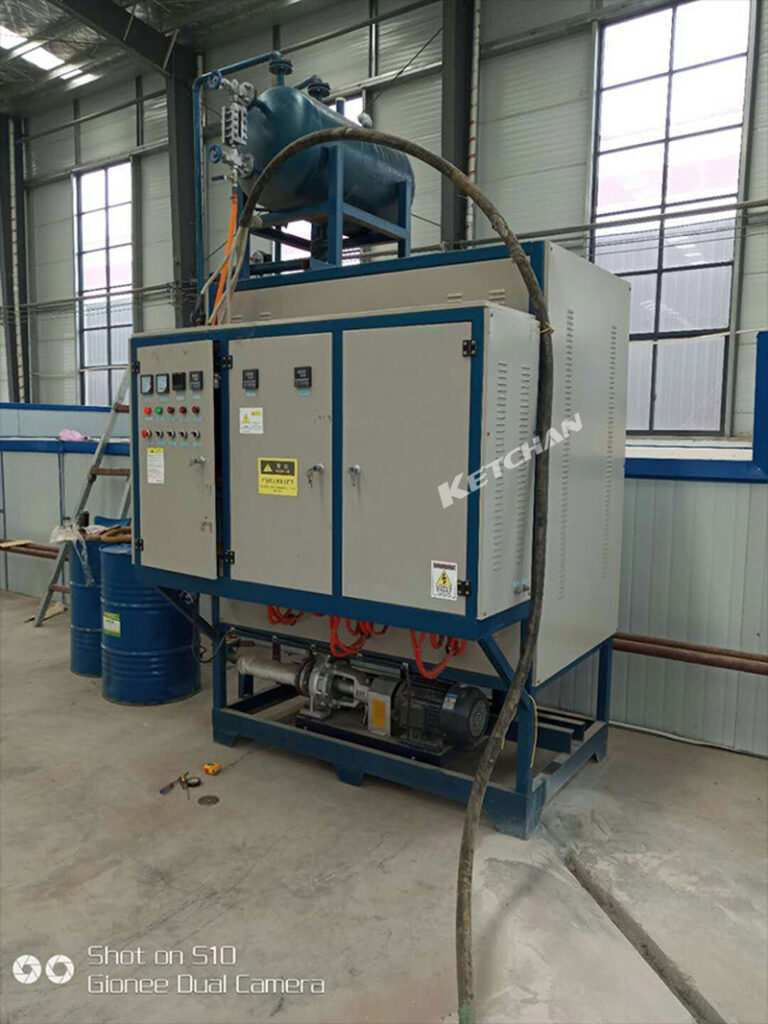
Furnace di Riscaldamentu Elettricu à Oliu Termale
U furnace di riscaldamentu elettromagneticu à l'oliu termale, cunnisciutu ancu u fornu trasportatore di calore organicu, integra a sicurezza, l'efficienza è a tecnulugia avanzata per risponde à i bisogni di i prucessi industriali muderni. Rappresenta un industriale di punta
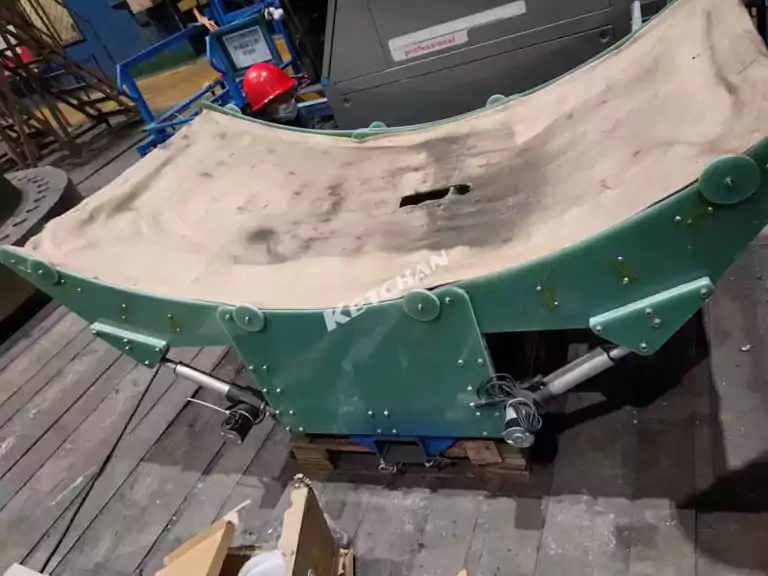
A bobina di induzione in forma di C pò alzà è chjude per riscaldamentu di u cilindru rotativu
A bobina di riscaldamentu d'induzione flessibile di tipu C pò alzà è chjude per riscalda u cilindru rotativu Questa bobina d'induzione di tippu C persunalizata (ferita cù cavi flessibili) hè pensata per alzà, apre è chjude.